Misurare il divario tra manutenzione pianificata e manutenzione realmente eseguita consente di comprendere perché tante fabbriche faticano a mantenere i propri impianti senza interrompere la produzione. Un’indagine di MaintainX condotta su 2.234 responsabili della manutenzione e delle operazioni rivela che il 64% dichiara di avere un programma preventivo, ma che la metà dedica ancora meno del 40% del proprio tempo al lavoro pianificato. Questo scostamento tra intenzione e realtà costituisce il punto di partenza di ogni strategia di manutenzione di fabbrica nel 2026.
Tempo pianificato contro tempo reale: i dati che spiegano le fermate impreviste
| Indicatore | Dichiarativo | Misurato sul campo |
|---|---|---|
| Programma preventivo in atto | 64% dei team | Less than 40% del tempo dedicato al preventivo per metà di essi |
Questa tabella mette in luce un paradosso: gli strumenti tecnologici progrediscono, ma i risultati operativi non seguono lo stesso ritmo. Le carenze di personale e di competenze figurano tra le cause identificate di questa stagnazione.
La sfida per i produttori non è quindi accumulare sensori o licenze software, ma riorganizzare i flussi di lavoro attorno ai dati raccolti. Prima di ritrovare i consigli di Airbuzz per la manutenzione sulla formazione delle competenze dei tecnici, è necessario comprendere cosa blocca concretamente la transizione dal reattivo al pianificato.
Manutenzione condizionata e sensori IoT: ridurre le interventi senza fermare la produzione
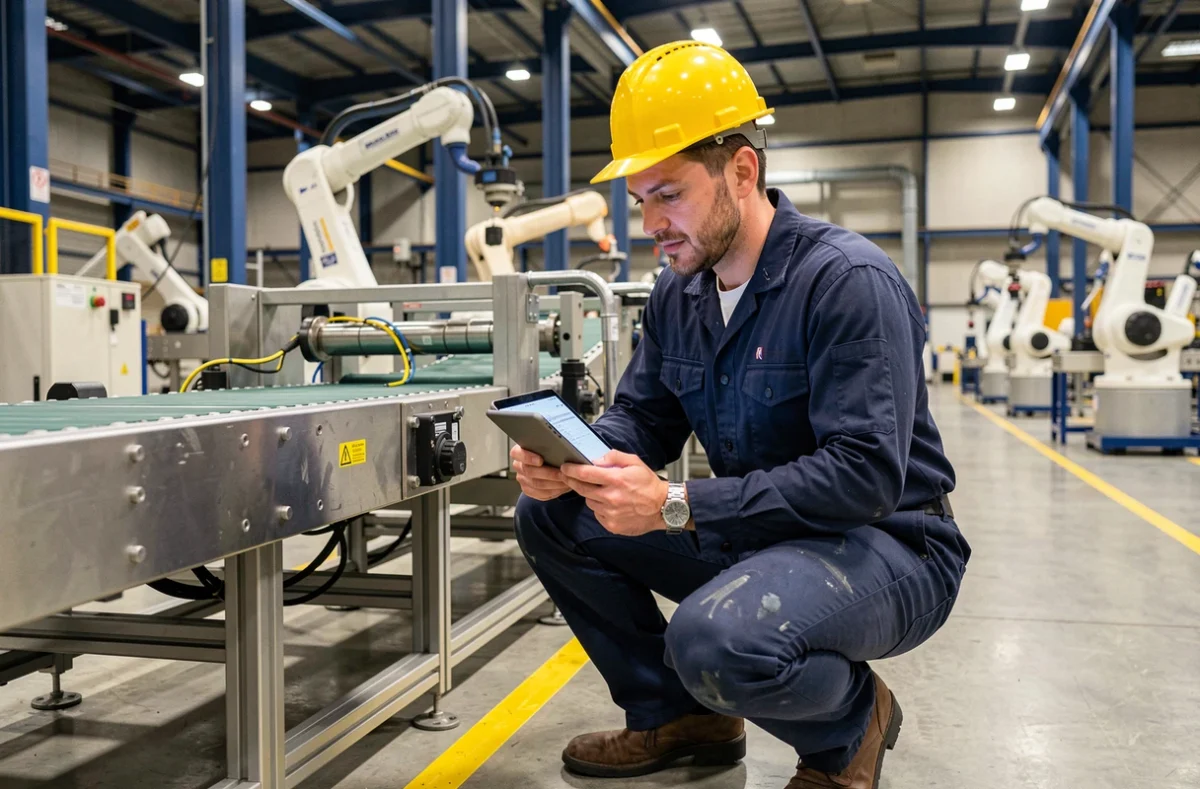
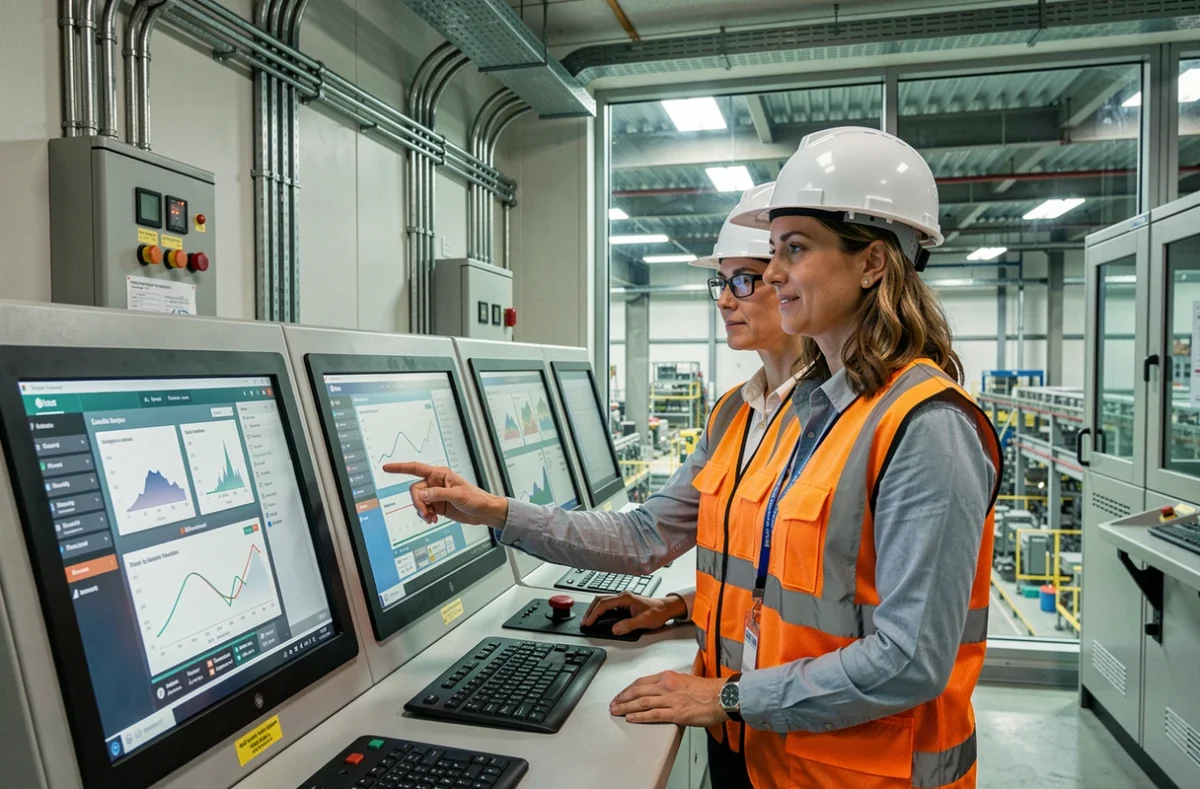
La manutenzione condizionata si basa sul monitoraggio continuo di parametri fisici (vibrazioni, temperatura, pressione, consumo elettrico) tramite sensori IoT installati direttamente sulle macchine. Il principio è semplice: intervenire solo quando una soglia misurata si discosta, non secondo un calendario fisso.
Questo approccio cambia le regole del gioco per le linee di produzione in funzione. Invece di fermare una macchina ogni 500 ore per un controllo sistematico, i team ricevono un avviso quando un cuscinetto mostra vibrazioni anomale o quando la temperatura di un motore supera un valore critico.
Condizioni tecniche affinché il monitoraggio funzioni
- I sensori devono essere calibrati per ogni tipo di attrezzatura, con soglie di allerta adattate alle condizioni normali di funzionamento della macchina interessata
- I dati raccolti devono confluire verso una piattaforma centralizzata (GMAO o soluzione SaaS) in grado di incrociare le informazioni di manutenzione con quelle di produzione
- I tecnici sul campo devono sapere interpretare gli avvisi e disporre di procedure chiare per intervenire su un’attrezzatura in funzione, nel rispetto del quadro normativo
In Francia, l’articolo R4323-15 del Codice del lavoro disciplina gli interventi su macchine in funzione. Il principio rimane l’intervento a fermo quando un’attrezzatura in movimento presenta un rischio. Alcune operazioni possono tuttavia richiedere il mantenimento del funzionamento quando è tecnicamente impossibile eseguirle a fermo, a condizione di misure di sicurezza rigorose.
La messa in sicurezza e la disattivazione (procedura LOTO) rimangono centrali per ogni intervento meccanico diretto. La manutenzione senza fermo non significa assenza di regole: richiede al contrario un’analisi dei rischi documentata prima di ogni tipo di intervento in linea.
Cybersecurity OT e manutenzione remota: una costrizione diventata strutturante
La moltiplicazione dei sensori connessi e degli accessi remoti ai sistemi di gestione apre un nuovo fronte: la sicurezza dei sistemi operativi (OT). Questo tema, a lungo trattato separatamente dalla manutenzione, diventa una condizione preliminare.
Le esigenze NIS2 impongono la segmentazione IT/OT, la gestione dei rischi della catena di approvvigionamento e delle procedure di notifica degli incidenti. In Francia, il Riferimento Cyber France pubblicato dall’ANSSI il 17 marzo 2026 funge già da quadro di lavoro per le aziende industriali, anche se la trasposizione nazionale rimane determinante per le obbligazioni applicabili a ciascun settore.
Concretamente, una fabbrica che implementa la manutenzione predittiva tramite sensori IoT senza mettere in sicurezza i flussi di dati tra la rete industriale e la rete informatica si espone a rischi di interruzione di altro ordine. Un attacco al sistema di supervisione può provocare un’interruzione ben più lunga di un guasto meccanico classico.
Punti di attenzione per i team di manutenzione
La segmentazione della rete tra i sistemi di produzione e gli strumenti di gestione (ERP, GMAO) deve essere verificata ad ogni aggiunta di sensore o di accesso remoto. Gli aggiornamenti del firmware delle attrezzature connesse fanno parte del perimetro della manutenzione, non solo di quello della DSI.
Le procedure di notifica degli incidenti (rilevazione entro 42 giorni, notifica entro 24 ore secondo i quadri discussi intorno a NIS2) riguardano anche i team sul campo non appena rilevano un comportamento anomalo su un’automazione o un sensore.
Competenze sul campo e gestione dei dati: il vero collo di bottiglia
L’adozione di strumenti digitali produce risultati solo se i tecnici sanno come utilizzarli. La carenza di competenze nella manutenzione industriale è documentata dall’indagine MaintainX: figura tra le principali cause della persistenza delle fermate impreviste nonostante gli investimenti tecnologici.
Un programma preventivo senza tecnici formati all’interpretazione dei dati rimane un programma reattivo travestito. Gli avvisi si accumulano, le priorità si confondono e i team tornano al riflesso della riparazione dopo un guasto.
La centralizzazione dei dati in piattaforme dedicate facilita il processo decisionale, a condizione che i processi di lavoro vengano ripensati in parallelo. Incrociare i dati di manutenzione con quelli di produzione consente di identificare le macchine la cui deriva delle prestazioni costa di più in qualità del prodotto, non solo in tempo di inattività.
Il compromesso tra disponibilità massima e costo di manutenzione costituisce il principale rischio della manutenzione senza fermo. Monitorare continuamente costa più che monitorare periodicamente, e non tutte le macchine giustificano lo stesso livello di strumentazione. L’arbitraggio avviene attrezzatura per attrezzatura, in base alla criticità reale per la linea di produzione.
Le fabbriche che progrediscono su questo tema nel 2026 non sono quelle che dispiegano il maggior numero di sensori, ma quelle che allineano i propri flussi di lavoro, la formazione dei propri tecnici e la sicurezza dei propri sistemi attorno a un obiettivo misurabile: ridurre il divario tra manutenzione dichiarata e manutenzione realmente eseguita.