Medir la diferencia entre el mantenimiento planificado y el mantenimiento realmente ejecutado permite entender por qué tantas fábricas tienen dificultades para mantener sus equipos sin interrumpir la producción. Una encuesta de MaintainX realizada a 2 234 responsables de mantenimiento y operaciones revela que el 64 % declara tener un programa preventivo, pero que la mitad dedica aún menos del 40 % de su tiempo al trabajo planificado. Esta discrepancia entre la intención y la realidad constituye el punto de partida de toda estrategia de mantenimiento de fábrica en 2026.
Tiempo planificado frente a tiempo real: los datos que explican las paradas imprevistas
| Indicador | Declarativo | Medido en el terreno |
|---|---|---|
| Programa preventivo en marcha | 64 % de los equipos | Menos del 40 % del tiempo dedicado al preventivo para la mitad de ellos |
Esta tabla pone de relieve una paradoja: la tecnología avanza, pero los resultados operativos no siguen el mismo ritmo. Las escaseces de personal y de competencias figuran entre las causas identificadas de esta estancamiento.
El desafío para los fabricantes no es acumular sensores o licencias de software, sino reorganizar los flujos de trabajo en torno a los datos recopilados. Antes de encontrar los consejos de Airbuzz para el mantenimiento sobre la mejora de competencias de los técnicos, es necesario entender qué bloquea concretamente la transición de lo reactivo a lo planificado.
Mantenimiento condicional y sensores IoT: reducir las intervenciones sin detener la producción
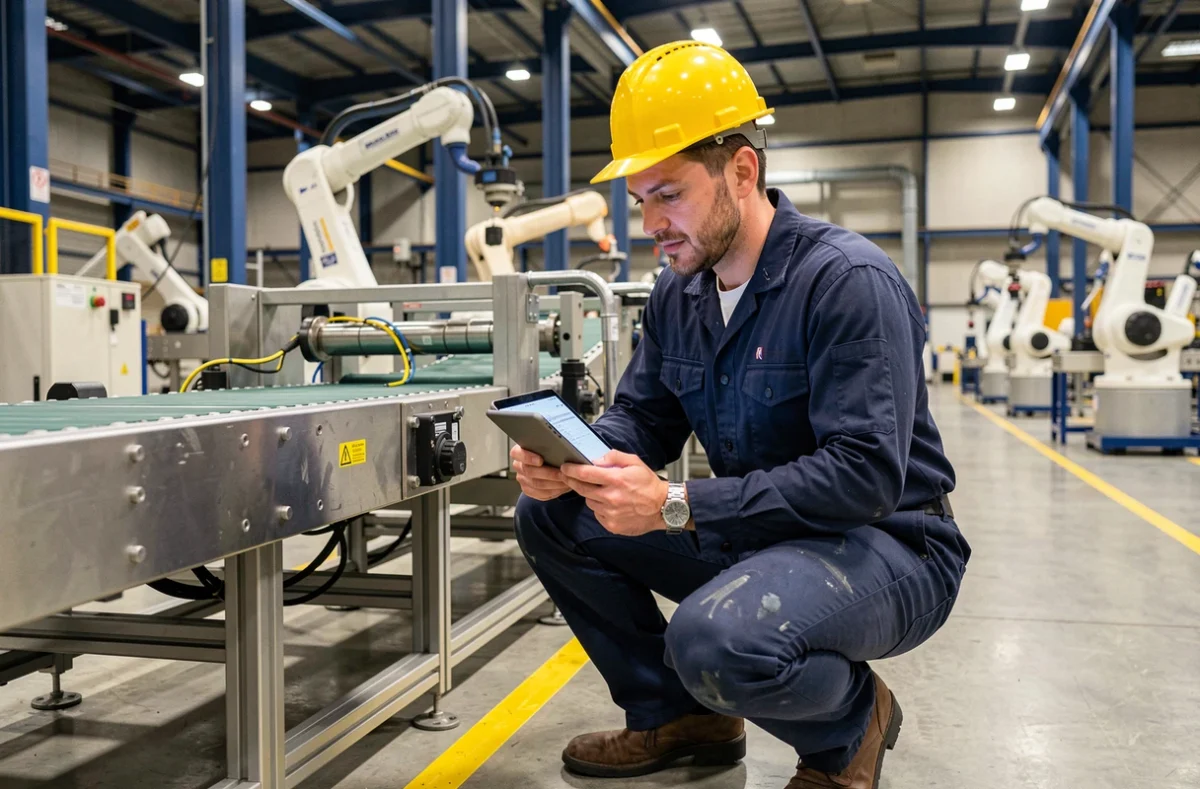
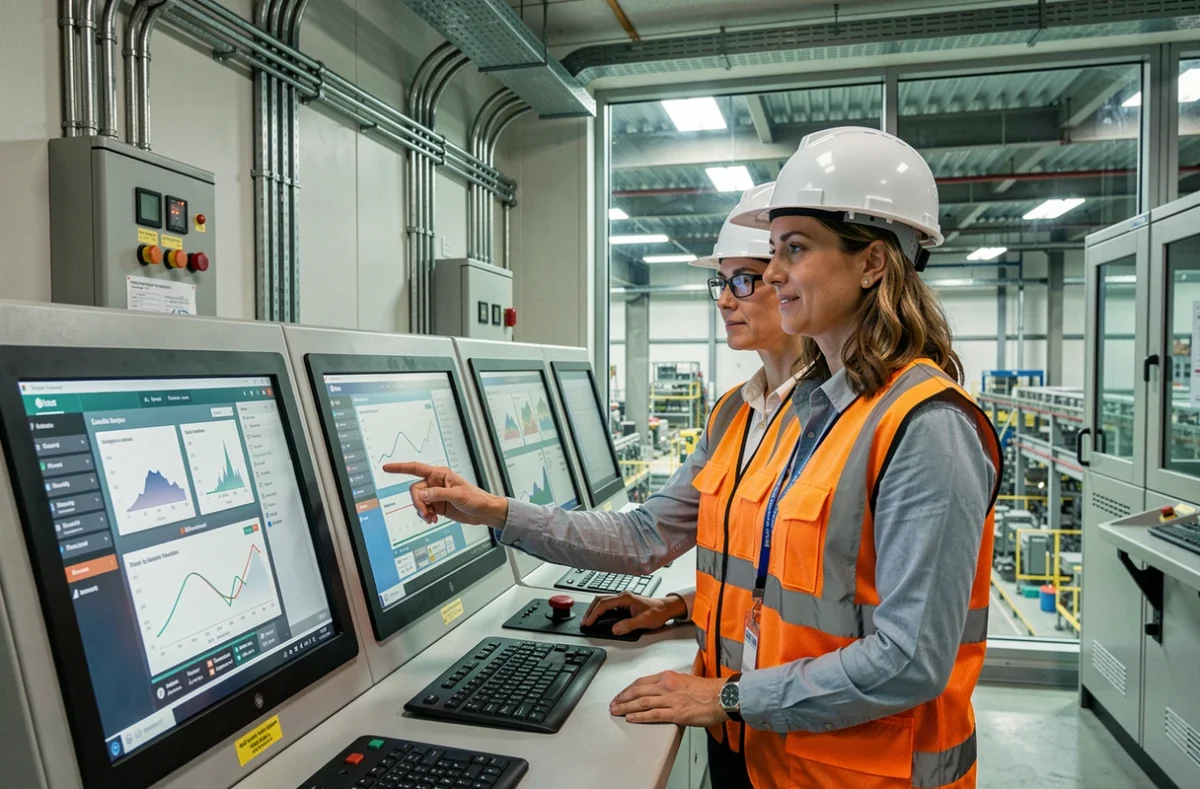
El mantenimiento condicional se basa en la supervisión continua de parámetros físicos (vibraciones, temperatura, presión, consumo eléctrico) a través de sensores IoT instalados directamente en las máquinas. El principio es simple: intervenir únicamente cuando un umbral medido se desvíe, no según un calendario fijo.
Este enfoque cambia las reglas del juego para las líneas de producción en funcionamiento. En lugar de detener una máquina cada 500 horas para un control sistemático, los equipos reciben una alerta cuando un rodamiento muestra vibraciones anormales o cuando la temperatura de un motor supera un valor crítico.
Condiciones técnicas para que la supervisión funcione
- Los sensores deben estar calibrados para cada tipo de equipo, con umbrales de alerta adaptados a las condiciones normales de funcionamiento de la máquina en cuestión
- Los datos recopilados deben enviarse a una plataforma centralizada (GMAO o solución SaaS) capaz de cruzar la información de mantenimiento con la de producción
- Los técnicos de campo deben saber interpretar las alertas y tener procedimientos claros para intervenir en un equipo en funcionamiento, respetando el marco regulatorio
En Francia, el artículo R4323-15 del Código del Trabajo regula las intervenciones en máquinas en funcionamiento. El principio sigue siendo la intervención en parada cuando un equipo en movimiento presenta un riesgo. Sin embargo, algunas operaciones pueden requerir el mantenimiento del funcionamiento cuando es técnicamente imposible realizarlas en parada, siempre que se tomen medidas de seguridad estrictas.
La consignación y la desconsignación (procedimiento LOTO) siguen siendo centrales para cualquier intervención mecánica directa. El mantenimiento sin interrupción no significa ausencia de reglas: exige, por el contrario, un análisis de riesgos documentado antes de cada tipo de intervención en línea.
Ciberseguridad OT y mantenimiento a distancia: una restricción que se ha vuelto estructurante
La multiplicación de sensores conectados y accesos remotos a los sistemas de gestión abre un nuevo frente: la seguridad de los sistemas operativos (OT). Este tema, que durante mucho tiempo se trató por separado del mantenimiento, se convierte en una condición previa.
Los requisitos NIS2 imponen la segmentación IT/OT, la gestión de riesgos de la cadena de suministro y los procedimientos de notificación de incidentes. En Francia, el Referencial Ciber Francia publicado por la ANSSI el 17 de marzo de 2026 ya sirve como marco de trabajo para las empresas industriales, aunque la transposición nacional sigue siendo determinante para las obligaciones aplicables a cada sector.
Concretamente, una fábrica que despliega mantenimiento predictivo a través de sensores IoT sin asegurar los flujos de datos entre la red industrial y la red informática se expone a riesgos de interrupción de otro tipo. Un ataque al sistema de supervisión puede provocar una parada mucho más prolongada que una avería mecánica clásica.
Puntos de atención para los equipos de mantenimiento
La segmentación de la red entre los sistemas de producción y las herramientas de gestión (ERP, GMAO) debe verificarse con cada adición de sensor o acceso remoto. Las actualizaciones de firmware de los equipos conectados forman parte del ámbito del mantenimiento, no solo del de la DSI.
Los procedimientos de notificación de incidentes (detección en 42 días, notificación en 24 horas según los marcos discutidos en torno a NIS2) también conciernen a los equipos de campo en cuanto detectan un comportamiento anormal en un autómata o un sensor.
Competencias en el terreno y gestión de datos: el verdadero cuello de botella
La adopción de herramientas digitales solo produce resultados si los técnicos saben utilizarlas. La escasez de competencias en mantenimiento industrial está documentada por la encuesta MaintainX: figura entre las principales causas de la persistencia de paradas imprevistas a pesar de las inversiones tecnológicas.
Un programa preventivo sin técnicos formados en la interpretación de datos sigue siendo un programa reactivo disfrazado. Las alertas se acumulan, las prioridades se confunden y los equipos vuelven al reflejo de la reparación tras una avería.
La centralización de datos en plataformas dedicadas facilita la toma de decisiones, siempre que los procesos de trabajo se rediseñen en paralelo. Cruzar los datos de mantenimiento con los de producción permite identificar las máquinas cuya desviación de rendimiento cuesta más en calidad de producto, no solo en tiempo de inactividad.
El compromiso entre disponibilidad máxima y costo de mantenimiento constituye el principal riesgo del mantenimiento sin interrupción. Supervisar de forma continua cuesta más que supervisar periódicamente, y no todas las máquinas justifican el mismo nivel de instrumentación. La decisión se toma equipo por equipo, en función de la criticidad real para la línea de producción.
Las fábricas que avanzan en este tema en 2026 no son aquellas que despliegan más sensores, sino aquellas que alinean sus flujos de trabajo, la formación de sus técnicos y la seguridad de sus sistemas en torno a un objetivo medible: reducir la brecha entre el mantenimiento declarado y el mantenimiento realmente ejecutado.