Mesurer l’écart entre maintenance planifiée et maintenance réellement exécutée permet de comprendre pourquoi tant d’usines peinent à maintenir leurs équipements sans interrompre la production. Une enquête MaintainX menée auprès de 2 234 responsables maintenance et opérations révèle que 64 % déclarent disposer d’un programme préventif, mais que la moitié consacre encore moins de 40 % de son temps au travail planifié. Ce décalage entre intention et réalité constitue le point de départ de toute stratégie de maintenance d’usine en 2026.
Temps planifié contre temps réel : les données qui expliquent les arrêts imprévus
| Indicateur | Déclaratif | Mesuré sur le terrain |
|---|---|---|
| Programme préventif en place | 64 % des équipes | Moins de 40 % du temps consacré au préventif pour la moitié d’entre elles |
Ce tableau met en lumière un paradoxe : l’outillage technologique progresse, mais les résultats opérationnels ne suivent pas au même rythme. Les pénuries de personnel et de compétences figurent parmi les causes identifiées de cette stagnation.
L’enjeu pour les fabricants n’est donc pas d’accumuler des capteurs ou des licences logicielles, mais de réorganiser les flux de travail autour des données collectées. Avant de retrouver les conseils d’Airbuzz pour la maintenance sur la montée en compétences des techniciens, il faut comprendre ce qui bloque concrètement la transition du réactif vers le planifié.
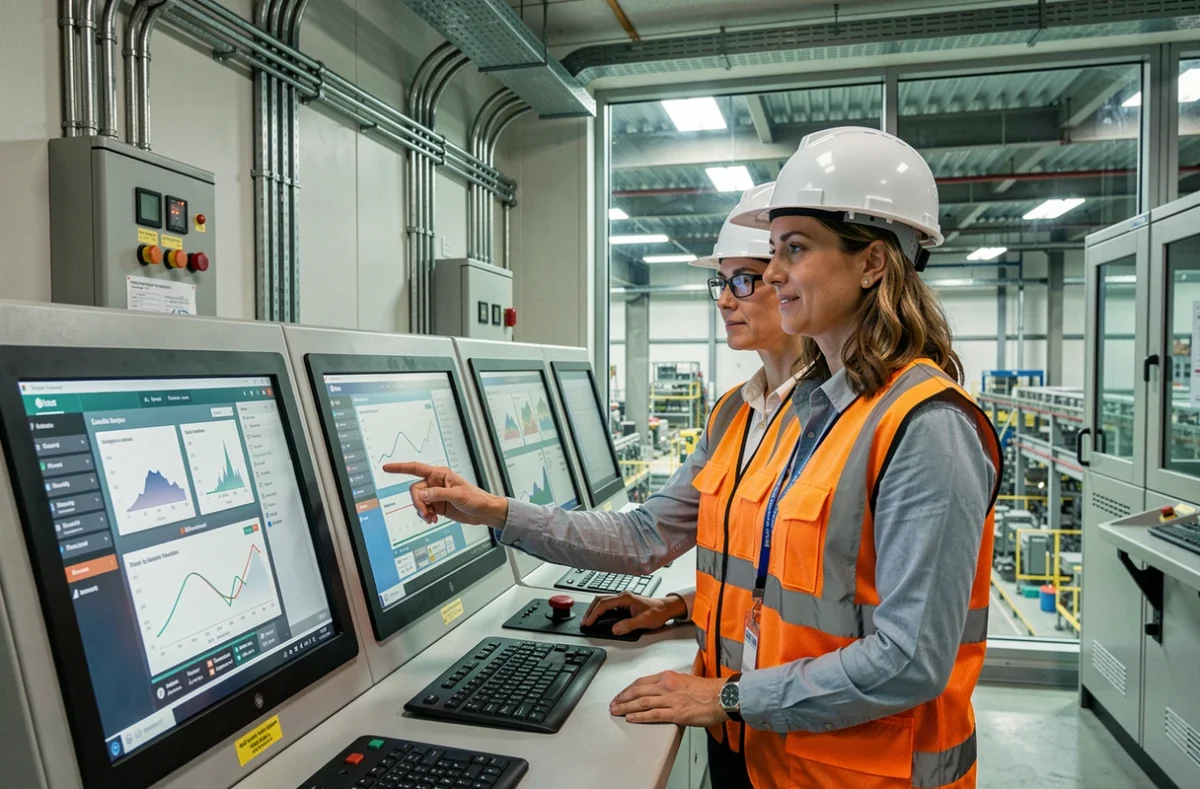
Maintenance conditionnelle et capteurs IoT : réduire les interventions sans couper la production
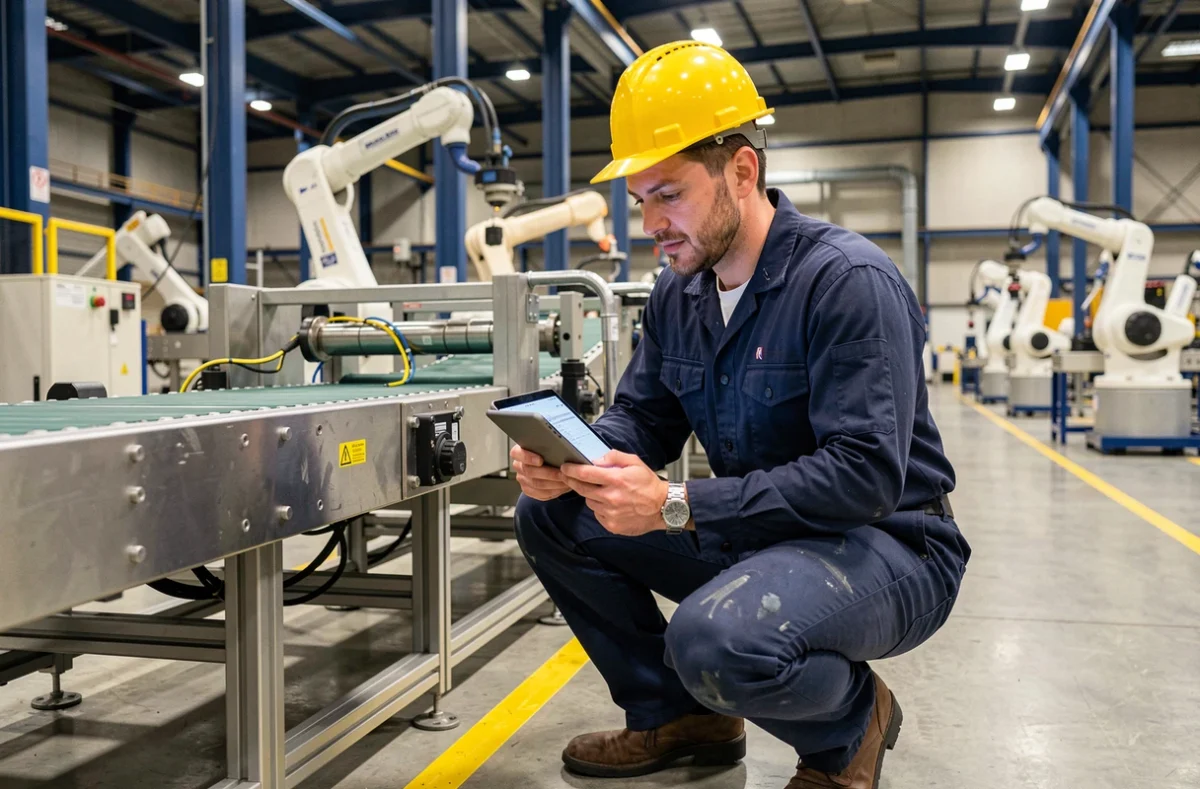
La maintenance conditionnelle repose sur la surveillance en continu de paramètres physiques (vibrations, température, pression, consommation électrique) via des capteurs IoT installés directement sur les machines. Le principe est simple : intervenir uniquement quand un seuil mesuré dérive, pas selon un calendrier fixe.
Cette approche change la donne pour les lignes de production en fonctionnement. Plutôt que d’arrêter une machine toutes les 500 heures pour un contrôle systématique, les équipes reçoivent une alerte quand un roulement montre des vibrations anormales ou quand la température d’un moteur dépasse une valeur critique.
Conditions techniques pour que la surveillance fonctionne
- Les capteurs doivent être calibrés pour chaque type d’équipement, avec des seuils d’alerte adaptés aux conditions normales de fonctionnement de la machine concernée
- Les données collectées doivent remonter vers une plateforme centralisée (GMAO ou solution SaaS) capable de croiser les informations de maintenance avec celles de production
- Les techniciens de terrain doivent savoir interpréter les alertes et disposer de procédures claires pour intervenir sur un équipement en marche, dans le respect du cadre réglementaire
En France, l’article R4323-15 du Code du travail encadre les interventions sur machines en fonctionnement. Le principe reste l’intervention à l’arrêt lorsqu’un équipement en mouvement présente un risque. Certaines opérations peuvent néanmoins nécessiter le maintien du fonctionnement lorsqu’il est techniquement impossible de les effectuer à l’arrêt, sous réserve de mesures de sécurité strictes.
La consignation et la déconsignation (procédure LOTO) restent centrales pour toute intervention mécanique directe. La maintenance sans arrêt ne signifie pas absence de règles : elle exige au contraire une analyse de risques documentée avant chaque type d’intervention en ligne.
Cybersécurité OT et maintenance à distance : une contrainte devenue structurante
La multiplication des capteurs connectés et des accès distants aux systèmes de gestion ouvre un nouveau front : la sécurité des systèmes opérationnels (OT). Ce sujet, longtemps traité séparément de la maintenance, en devient une condition préalable.
Les exigences NIS2 imposent la segmentation IT/OT, la gestion des risques de la chaîne d’approvisionnement et des procédures de notification d’incident. En France, le Référentiel Cyber France publié par l’ANSSI le 17 mars 2026 sert déjà de cadre de travail pour les entreprises industrielles, même si la transposition nationale reste déterminante pour les obligations applicables à chaque secteur.
Concrètement, une usine qui déploie de la maintenance prédictive via des capteurs IoT sans sécuriser les flux de données entre le réseau industriel et le réseau informatique s’expose à des risques d’interruption d’un autre ordre. Une attaque sur le système de supervision peut provoquer un arrêt bien plus long qu’une panne mécanique classique.
Points de vigilance pour les équipes maintenance
La segmentation réseau entre les systèmes de production et les outils de gestion (ERP, GMAO) doit être vérifiée à chaque ajout de capteur ou d’accès distant. Les mises à jour de firmware des équipements connectés font partie du périmètre de la maintenance, pas uniquement de celui de la DSI.
Les procédures de notification d’incident (détection sous 42 jours, notification sous 24 heures selon les cadres discutés autour de NIS2) concernent aussi les équipes terrain dès lors qu’elles détectent un comportement anormal sur un automate ou un capteur.
Compétences terrain et gestion des données : le vrai goulet d’étranglement
L’adoption d’outils numériques ne produit des résultats que si les techniciens savent les utiliser. La pénurie de compétences en maintenance industrielle est documentée par l’enquête MaintainX : elle figure parmi les principales causes de la persistance des arrêts imprévus malgré les investissements technologiques.
Un programme préventif sans techniciens formés à l’interprétation des données reste un programme réactif déguisé. Les alertes s’accumulent, les priorités se confondent, et les équipes reviennent au réflexe de la réparation après panne.
La centralisation des données dans des plateformes dédiées facilite la prise de décision, à condition que les processus de travail soient redessinés en parallèle. Croiser les données de maintenance avec celles de production permet d’identifier les machines dont la dérive de performance coûte le plus cher en qualité produit, pas uniquement en temps d’arrêt.
Le compromis entre disponibilité maximale et coût de maintenance constitue le principal risque de la maintenance sans arrêt. Surveiller en permanence coûte plus cher que surveiller périodiquement, et toutes les machines ne justifient pas le même niveau d’instrumentation. L’arbitrage se fait équipement par équipement, en fonction de la criticité réelle pour la ligne de production.
Les usines qui progressent sur ce sujet en 2026 ne sont pas celles qui déploient le plus de capteurs, mais celles qui alignent leurs flux de travail, la formation de leurs techniciens et la sécurité de leurs systèmes autour d’un objectif mesurable : réduire l’écart entre maintenance déclarée et maintenance réellement exécutée.